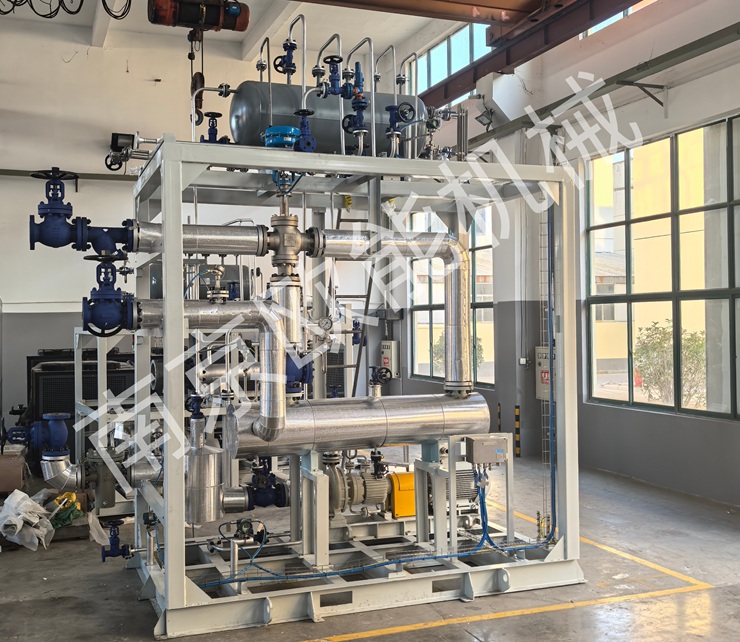
石化擠壓造粒機(jī)熔體泵的加熱,目前主流方案是電加熱和導(dǎo)熱油加熱兩種。對于新建的大型石化項(xiàng)目,導(dǎo)熱油獨(dú)立溫控方案已成為優(yōu)先選擇;而一些老設(shè)備則可能仍保留電加熱形式。
一、兩種主流加熱方式核心對比
工作原理:電加熱(加熱棒/圈)加熱元件對泵體進(jìn)行“點(diǎn)”或“線”接觸加熱,導(dǎo)熱油電加熱器高溫導(dǎo)熱油在泵體夾套內(nèi)360°循環(huán),實(shí)現(xiàn)“面加熱”。
溫度均勻性:電加熱(加熱棒/圈)差,泵體溫差可達(dá)8~15℃,易形成“局部熱點(diǎn)”,導(dǎo)熱油電加熱器極佳,全域溫差可精準(zhǔn)控制在±1℃以內(nèi)。
控溫精度:電加熱(加熱棒/圈)低,通斷式控制,波動±3~5℃,導(dǎo)熱油電加熱器高,PLC+PID智能控溫,精度可達(dá)±1℃。
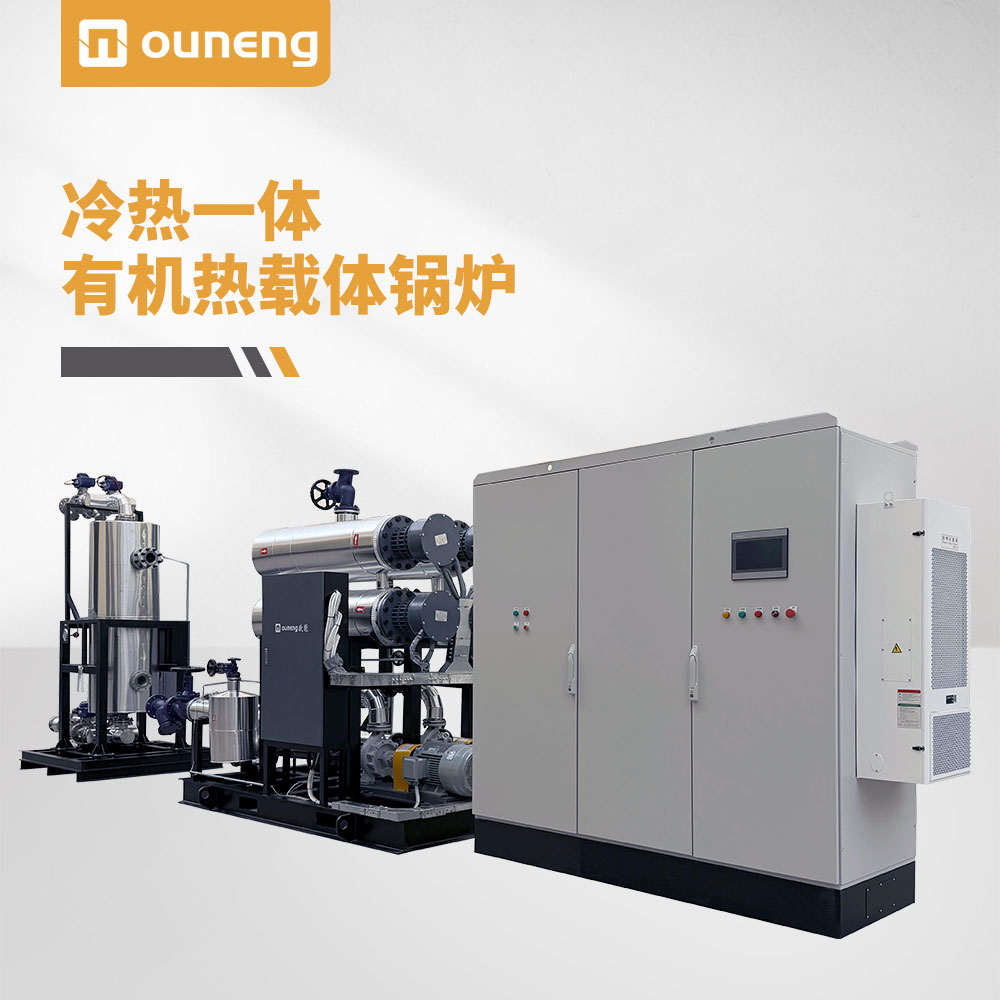
冷卻能力:電加熱(加熱棒/圈)基本沒有,無法應(yīng)對“剪切熱”,導(dǎo)熱油電加熱器有,“冷熱一體”設(shè)計(jì)可主動平衡“剪切熱”。
適用場景:電加熱(加熱棒/圈)小型設(shè)備、間歇生產(chǎn),導(dǎo)熱油電加熱器大型連續(xù)生產(chǎn)線、熱敏材料。
二、為什么大型產(chǎn)線更青睞導(dǎo)熱油加熱?
對于大型PP/PE連續(xù)造粒線,導(dǎo)熱油加熱的優(yōu)勢是決定性的:
1.消滅“局部熱點(diǎn)”,保障物料品質(zhì):PP/PE熔體黏度對溫度極其敏感,泵體溫差超過2-3℃就會引發(fā)壓力波動和物料降解。電加熱的“點(diǎn)加熱”極易產(chǎn)生局部熱點(diǎn),而導(dǎo)熱油的“面加熱”徹底消除了溫差死角。
2.主動應(yīng)對“剪切熱”,實(shí)現(xiàn)動態(tài)平衡:熔體泵高速運(yùn)轉(zhuǎn)時會產(chǎn)生大量“剪切熱”。電加熱無法應(yīng)對,會導(dǎo)致溫度持續(xù)攀升;導(dǎo)熱油系統(tǒng)能自動啟動冷卻,實(shí)現(xiàn)加熱與冷卻的動態(tài)平衡。
3.獨(dú)立控溫,實(shí)現(xiàn)精準(zhǔn)調(diào)節(jié):機(jī)筒、熔體泵、模頭的熱負(fù)荷特性完全不同。導(dǎo)熱油系統(tǒng)支持為熔體泵配備獨(dú)立的溫控單元(TCU),進(jìn)行一對一精準(zhǔn)控溫,從根本上杜絕熱源互相干擾。
三、大型熔體泵導(dǎo)熱油加熱的硬性配置要求
要確保導(dǎo)熱油加熱系統(tǒng)穩(wěn)定運(yùn)行,以下配置是關(guān)鍵:
獨(dú)立分路:熔體泵應(yīng)單獨(dú)配備一臺獨(dú)立TCU(如48kW級),絕不與機(jī)筒、換網(wǎng)器或模頭共用油路,以避免搶熱導(dǎo)致溫控失準(zhǔn)。
介質(zhì)與溫度等級:針對PP/PE的180~230℃加工窗口,選用250℃級的標(biāo)準(zhǔn)導(dǎo)熱油即可。
循環(huán)泵與流速:推薦使用變頻磁力泵(無軸封,杜絕漏油),并確保夾套內(nèi)油速≥2m/s,以保證換熱效率。
夾套結(jié)構(gòu):泵體必須帶有螺旋導(dǎo)流熱媒夾套,以實(shí)現(xiàn)均勻的360°面加熱,單純的外抱箍換熱系數(shù)不足,齒腔易成死區(qū)。
控制系統(tǒng):應(yīng)采用PLC+PID自整定+可控硅無級調(diào)功的控制方案,以實(shí)現(xiàn)±1℃的標(biāo)稱精度。
冷熱一體必選:內(nèi)置板式換熱器與三通閥,超溫時自動切換冷卻,撤除剪切熱。
對于新建的大型石化PP造粒項(xiàng)目,導(dǎo)熱油加熱是熔體泵溫控的首選方案。對于現(xiàn)有老舊設(shè)備,從電加熱升級為導(dǎo)熱油加熱,也是提升產(chǎn)品品質(zhì)和生產(chǎn)穩(wěn)定性的重要方向。
內(nèi)容由AI生成,請仔細(xì)甄別
 關(guān)注歐能
 客服微信