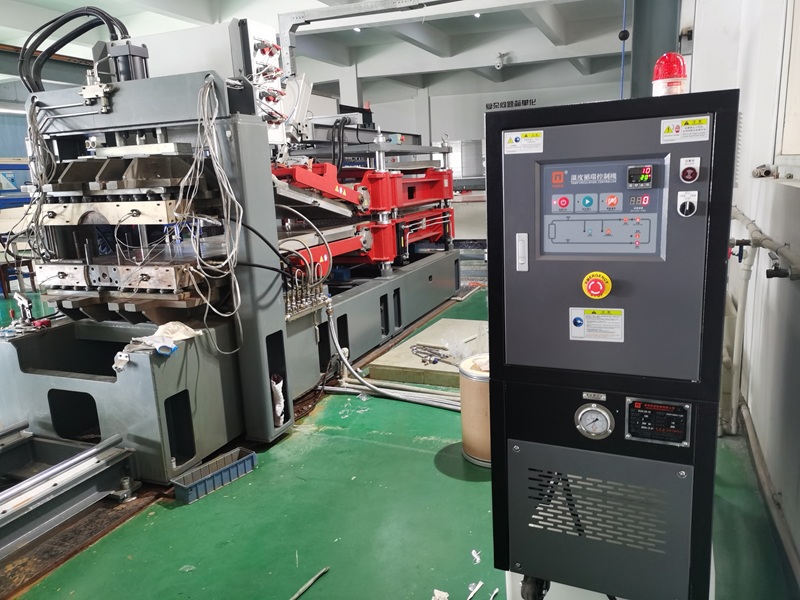
對于擠壓造粒機模頭,導熱油加熱(特別是電加熱導熱油系統)是目前綜合優勢最突出的選擇,尤其適合大型、連續化、高品質的生產線。它通過“面加熱”和精準控溫,解決了傳統“點加熱”的諸多痛點。
一、四種模頭加熱方式對比
|
方式 |
控溫精度 |
溫度均勻性 |
能否主動冷卻 |
適用溫度 |
主要問題 |
典型場景 |
|---|---|---|---|---|---|---|
|
電加熱圈/插入棒 |
±5~±10℃(通斷式) |
差,模頭中心/邊緣 3~20℃ 甚至更大 |
不能 |
到 250℃ 都行 |
點加熱、局部焦化、黑點黃變、換棒停機 |
小線、老線、均聚 PP、間歇改性 |
|
蒸汽夾套 |
±3~±5℃ |
中,受管網壓力/冷凝水影響 |
靠冷凝,滯后 |
≤180℃ 左右 |
溫度上限低、腐蝕、水錘、牌號受限 |
老 PE/PP 石化裝置、有蒸汽管網 |
|
電加熱導熱油 TCU |
±1℃(好機 ±0.5℃) |
好,360° 面加熱 |
冷熱一體可撤熱 |
250/280/300℃ 檔 |
初投高、要防漏油/結焦/換油 |
大型 PP/PE/POE、水下切粒、高端改性 |
|
燃氣/燃煤導熱油爐 |
取決于二次控制 |
好 |
可 |
高 |
需燃料審批、防爆、污染、響應慢 |
超大批量、有廉價燃氣、非潔凈車間 |
咨詢熱線
400-000-9261