雙螺桿擠壓造粒機(jī)在生產(chǎn)中頻繁切換牌號(hào),是石化企業(yè)面對(duì)市場(chǎng)多樣化需求的常態(tài)。然而,牌號(hào)切換過(guò)程中的溫度控制,往往是決定切換效率與過(guò)渡料數(shù)量的核心變量。機(jī)筒和模頭溫度調(diào)整滯后、溫度場(chǎng)不均,會(huì)直接導(dǎo)致高低熔指、均聚/共聚牌號(hào)切換耗時(shí)極長(zhǎng),過(guò)渡料量大、產(chǎn)能空耗,嚴(yán)重拉低生產(chǎn)線(xiàn)有效作業(yè)率。
一、傳統(tǒng)電加熱的“切不動(dòng)”困局
傳統(tǒng)模頭電加熱屬于局部“點(diǎn)加熱”,熱量集中在熱源附近,導(dǎo)致模頭不同區(qū)域溫差可達(dá)3~6℃甚至20~40℃。這一溫差在單一牌號(hào)穩(wěn)態(tài)生產(chǎn)中尚且勉強(qiáng)應(yīng)付,但一旦進(jìn)入牌號(hào)切換,問(wèn)題便被急劇放大。
PP的加工窗口本就狹窄,通常在180~230℃之間,溫差一旦超過(guò)±2℃,熔體粘度就會(huì)劇烈變化。切換不同牌號(hào)時(shí),目標(biāo)溫度往往需要調(diào)整15~20℃,而電加熱模頭的溫度響應(yīng)滯后嚴(yán)重——模頭鋼鐵厚重,儀表顯示到溫后,內(nèi)部實(shí)際熱透還需很長(zhǎng)時(shí)間。操作人員只能被動(dòng)延長(zhǎng)等待,過(guò)渡料隨之大量產(chǎn)生。更棘手的是,電加熱無(wú)法主動(dòng)冷卻。切換過(guò)程中,螺桿轉(zhuǎn)速和剪切條件變化會(huì)產(chǎn)生額外的“剪切熱”,熱量堆積導(dǎo)致模頭溫度失控,進(jìn)一步加劇切換難度。
二、導(dǎo)熱油模頭加熱的“切換優(yōu)勢(shì)”
將模頭加熱升級(jí)為導(dǎo)熱油電加熱器,本質(zhì)上是將粗放的“點(diǎn)加熱”替換為精準(zhǔn)的“面加熱”,從三個(gè)維度改變了牌號(hào)切換的底層邏輯。
第一,全域均勻,切換起點(diǎn)一致。導(dǎo)熱油在模頭夾套內(nèi)高速循環(huán),實(shí)現(xiàn)360°無(wú)死角的均勻換熱,能將模頭全域溫差精準(zhǔn)控制在±1℃以?xún)?nèi),甚至可達(dá)±0.5℃。有專(zhuān)利文獻(xiàn)記載,利用導(dǎo)熱油對(duì)模頭出料孔和造粒帶區(qū)域加熱,使模頭在水下工作中溫差保持在3℃以?xún)?nèi),“保證了牌號(hào)范圍較廣造粒產(chǎn)品顆粒大小符合標(biāo)準(zhǔn)”。溫差越小,切換時(shí)溫度調(diào)整的“起點(diǎn)”越一致,過(guò)渡過(guò)程越可控。
第二,寬域調(diào)溫,覆蓋更多牌號(hào)。導(dǎo)熱油系統(tǒng)的溫控范圍覆蓋常溫到395℃,遠(yuǎn)非蒸汽加熱(上限僅約180℃)或電加熱可比。這意味著從常規(guī)均聚PP到高熔指共聚PP、從低熔點(diǎn)PE到高溫改性牌號(hào),同一套模頭加熱系統(tǒng)都能在合理的溫度區(qū)間內(nèi)完成切換,無(wú)需因溫度上限不足而被迫更換設(shè)備或放棄某些牌號(hào)。
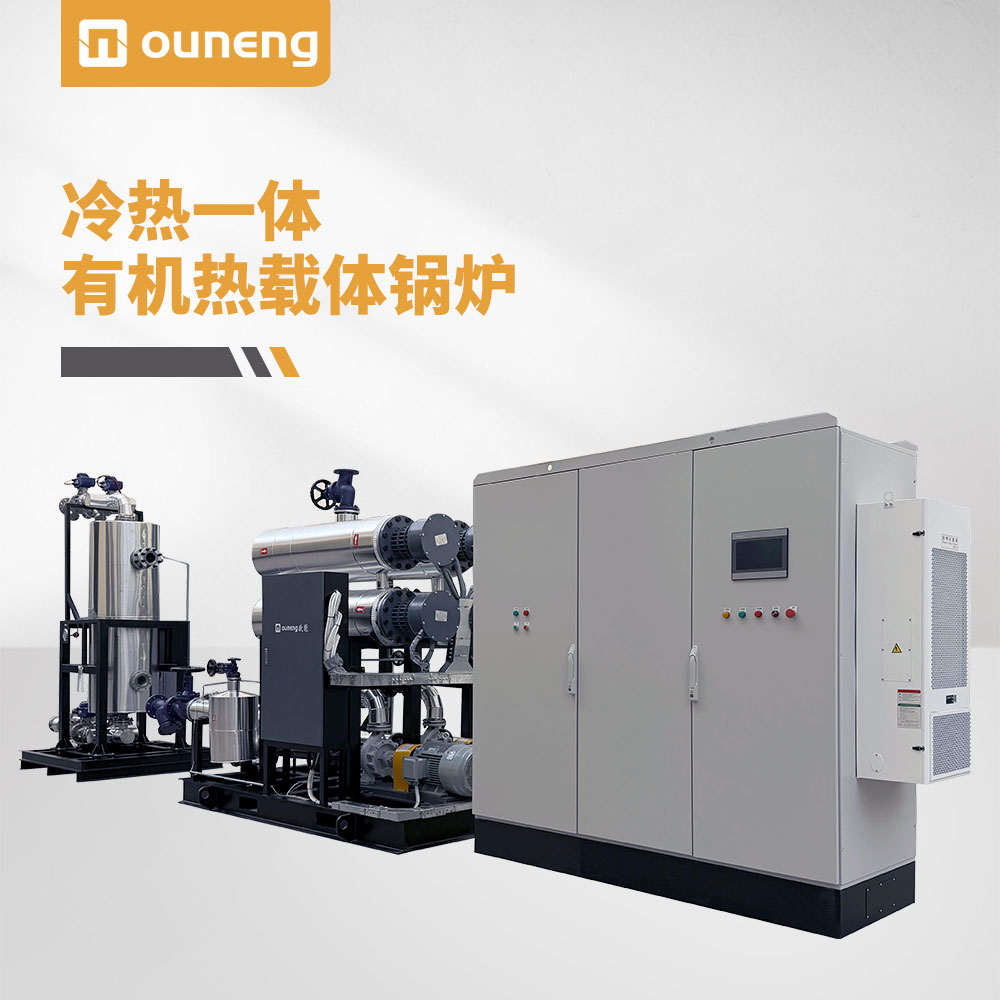
第三,主動(dòng)冷卻,化解切換擾動(dòng)。導(dǎo)熱油系統(tǒng)采用“冷熱一體”設(shè)計(jì),具備主動(dòng)冷卻能力。在牌號(hào)切換過(guò)程中,當(dāng)剪切條件變化導(dǎo)致熱量堆積時(shí),系統(tǒng)能自動(dòng)啟動(dòng)冷卻,精準(zhǔn)抵消多余熱量,將模頭溫度牢牢鎖定在目標(biāo)值。這解決了電加熱“只能加熱、無(wú)法降溫”的根本缺陷,使切換過(guò)程中的溫度波動(dòng)大幅收窄。
三、配套策略:從“被動(dòng)等待”到“主動(dòng)預(yù)熱”
硬件升級(jí)之外,操作策略同樣關(guān)鍵。導(dǎo)熱油系統(tǒng)配合以下措施,能將牌號(hào)切換從“被動(dòng)等待”轉(zhuǎn)變?yōu)椤爸鲃?dòng)可控”:
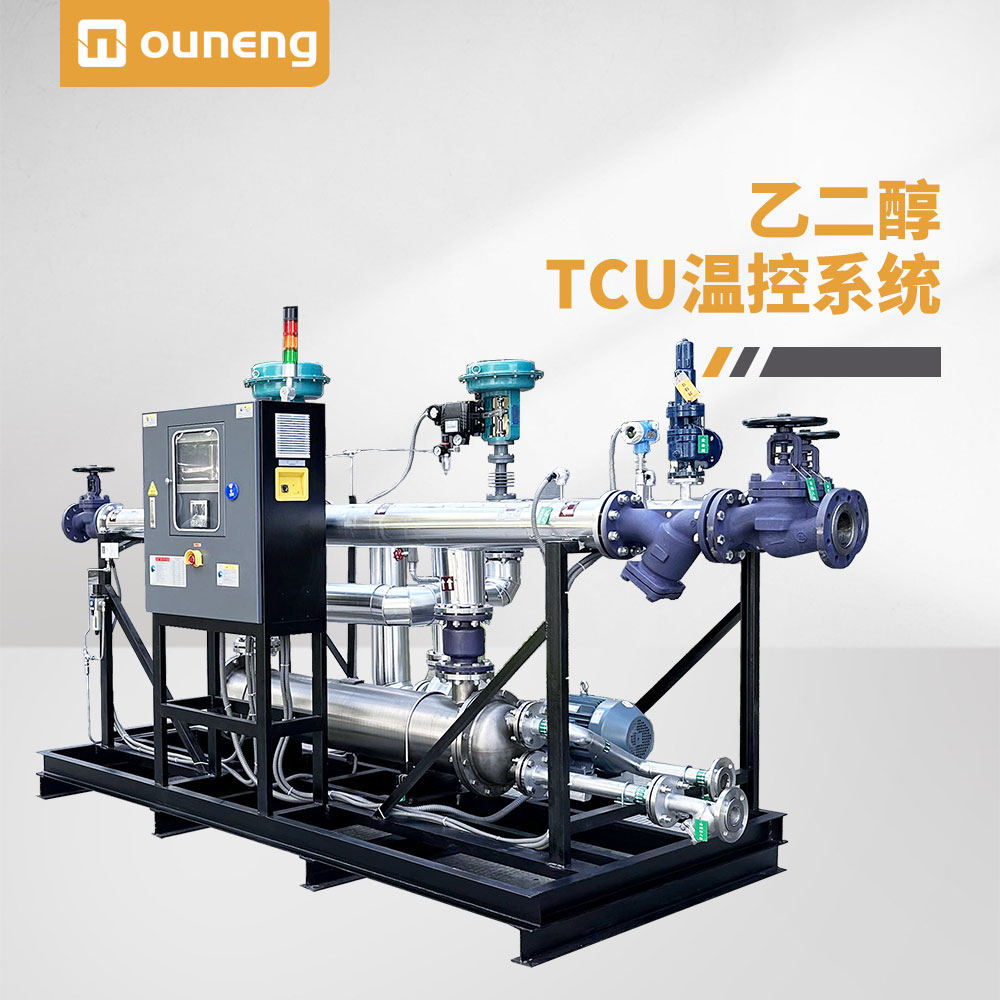
獨(dú)立TCU控溫,杜絕熱源干擾。模頭、機(jī)筒、熔體泵的熱負(fù)荷特性完全不同,共用熱源會(huì)導(dǎo)致切換時(shí)互相“搶熱量”。為模頭配備獨(dú)立的溫控單元(TCU),使其在切換時(shí)不受其他部件溫度調(diào)整的干擾,是保證切換精準(zhǔn)的前提。
提前階梯預(yù)熱,切換時(shí)“備戰(zhàn)就緒”。利用導(dǎo)熱油系統(tǒng)響應(yīng)快、控溫準(zhǔn)的特點(diǎn),在切換前即對(duì)模頭進(jìn)行階梯式預(yù)熱,使系統(tǒng)在正式切換時(shí)已處于接近目標(biāo)溫度的狀態(tài),大幅縮短切換等待時(shí)間。
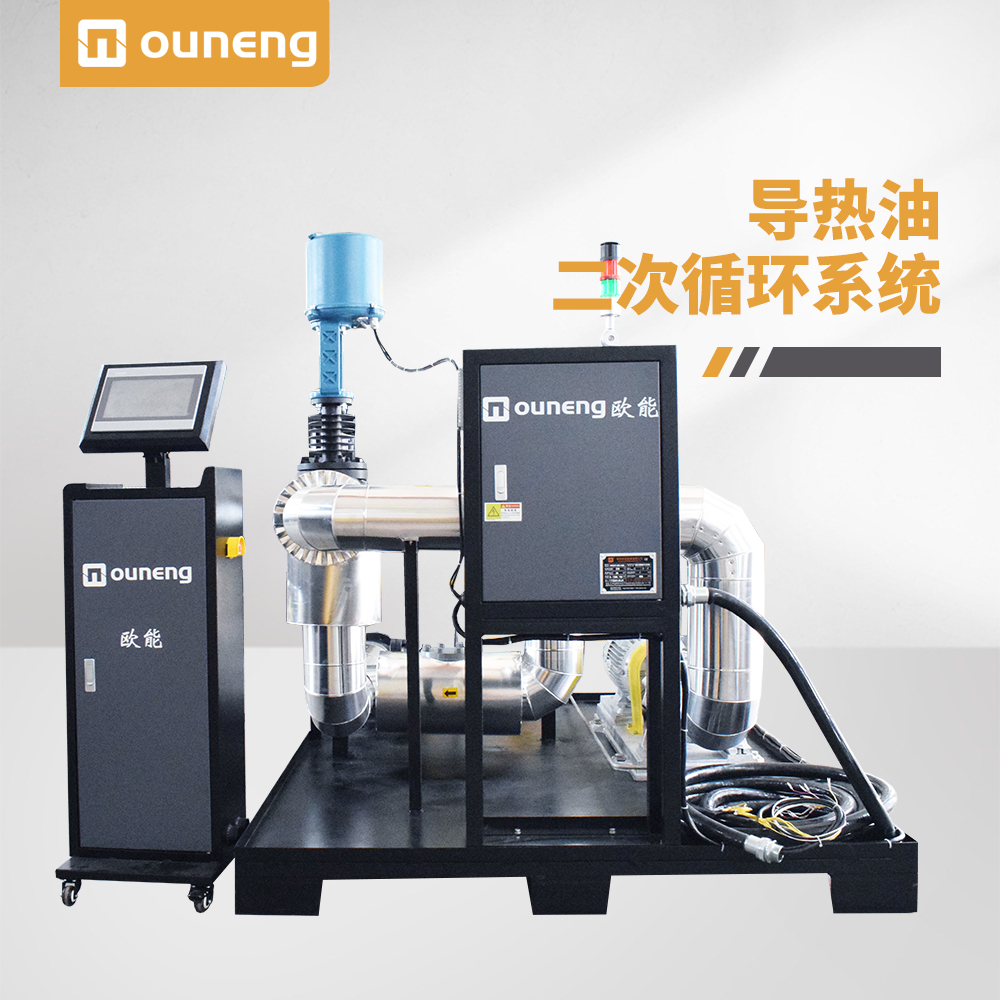
牌號(hào)切換效率的本質(zhì),是加熱系統(tǒng)對(duì)“變工況”的適應(yīng)能力。傳統(tǒng)電加熱模頭受限于“點(diǎn)加熱”的溫差和滯后,切換時(shí)只能被動(dòng)等待,過(guò)渡料難以避免。而導(dǎo)熱油模頭加熱系統(tǒng)通過(guò)±1℃的全域均勻溫控、常溫至395℃的寬域調(diào)溫能力、以及冷熱一體的主動(dòng)控溫機(jī)制,為牌號(hào)切換創(chuàng)造了一個(gè)精準(zhǔn)可控的溫度環(huán)境。配合獨(dú)立TCU、階梯預(yù)熱和APC控制等策略,切換時(shí)間與過(guò)渡料數(shù)量都能得到實(shí)質(zhì)性壓縮。以歐能機(jī)械(OUNENG)為代表的專(zhuān)業(yè)溫控設(shè)備制造商,其導(dǎo)熱油加熱系統(tǒng)正是基于上述邏輯設(shè)計(jì),通過(guò)全域大流量變頻循環(huán)實(shí)現(xiàn)±1℃的精準(zhǔn)控溫,并以冷熱一體和獨(dú)立單元控溫等核心技術(shù),為造粒模頭應(yīng)對(duì)頻繁牌號(hào)切換提供了可靠的溫控保障。內(nèi)容由AI生成,請(qǐng)仔細(xì)甄別
 關(guān)注歐能
 客服微信
