保證擠壓造粒機模頭表面溫度均勻,核心在于將落后的局部“點加熱”方式,升級為以導熱油循環加熱為核心的全域“面加熱”系統。模頭溫度不均,根源在于傳統加熱方式的“先天缺陷”,而解決之道則是一套系統工程。

一、問題根源:為何模頭會“冷熱不均”?
加熱方式落后:這是最根本的原因。傳統的電加熱圈屬于局部“點加熱”或“線加熱”,熱量集中在熱源附近,導致模頭不同區域溫差巨大,可達3~6℃甚至20~40℃。這在模頭上極易形成“局部熱點”和“冷區”。
熱源互相干擾:讓機筒、熔體泵和模頭共用一套熱源是常見的設計失誤。三者熱負荷不同,會互相“搶熱量”,導致模頭溫度頻繁波動。
“剪切熱”無法平衡:雙螺桿高速旋轉會產生大量“剪切熱”。傳統加熱方式只能加熱,無法主動冷卻,導致熱量持續累積,溫度不斷升高。
二、解決方案:“面加熱”系統如何實現均勻控溫?
要根治模頭溫度不均,需要一套以“面加熱”為核心的精密溫控系統,它通常包含以下關鍵技術:
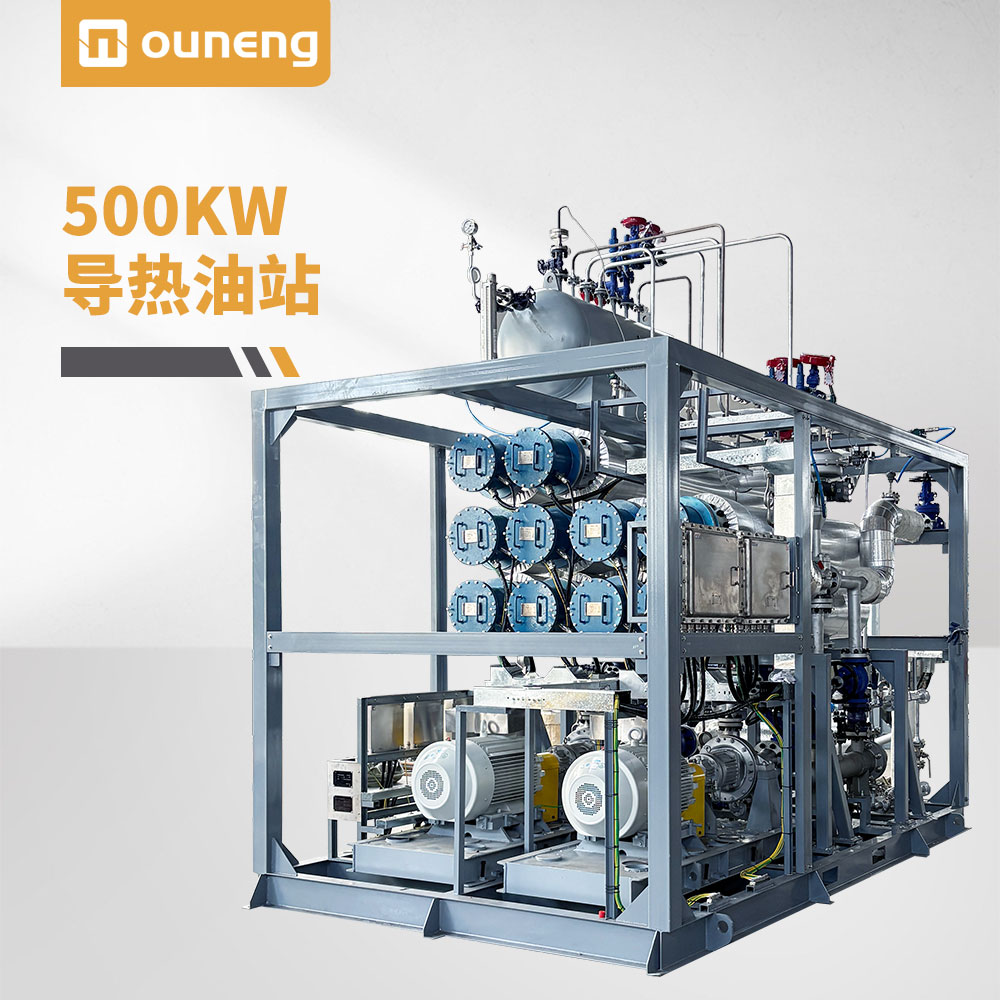
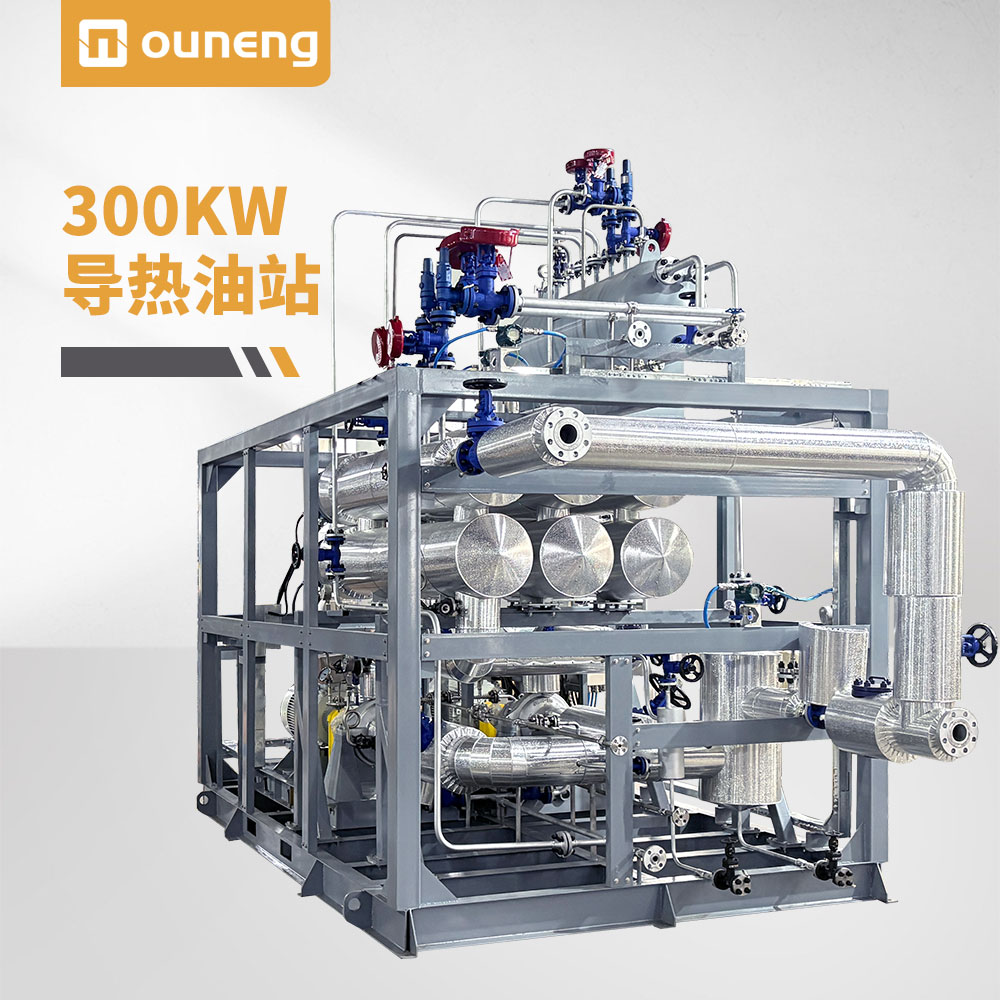
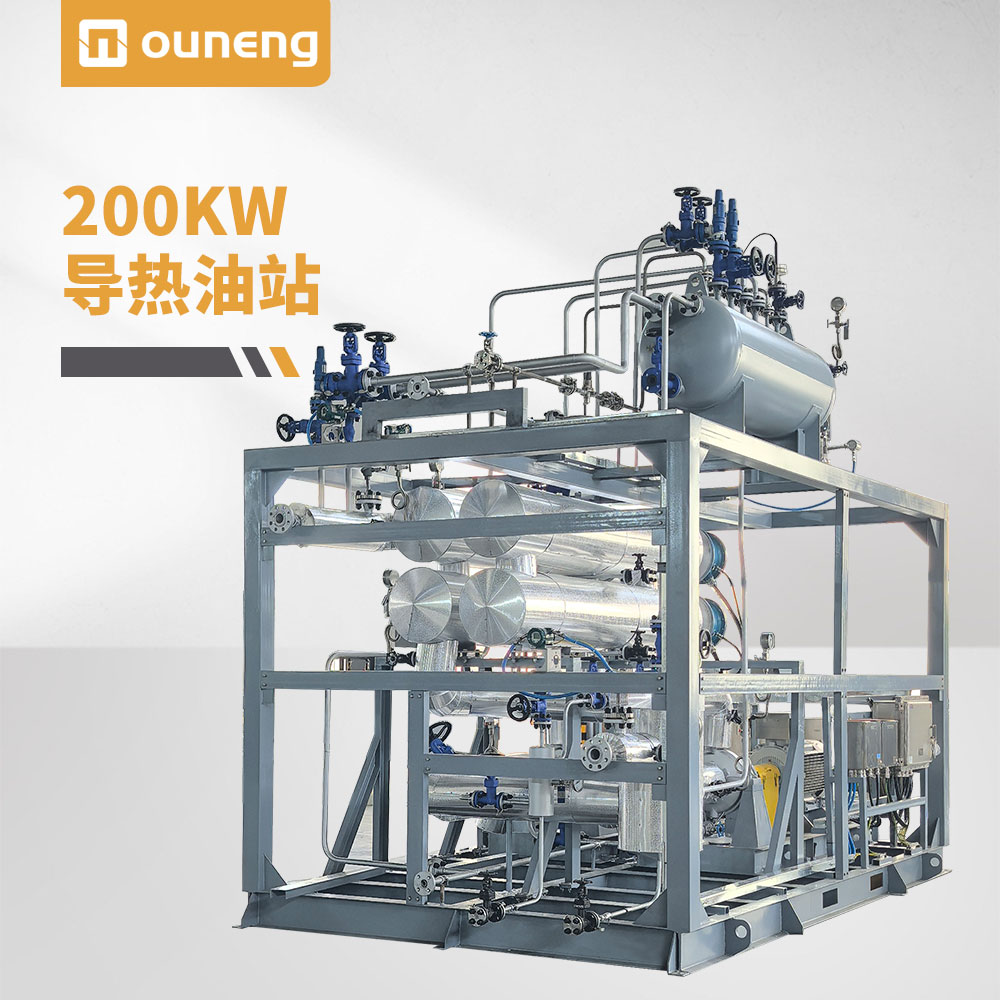
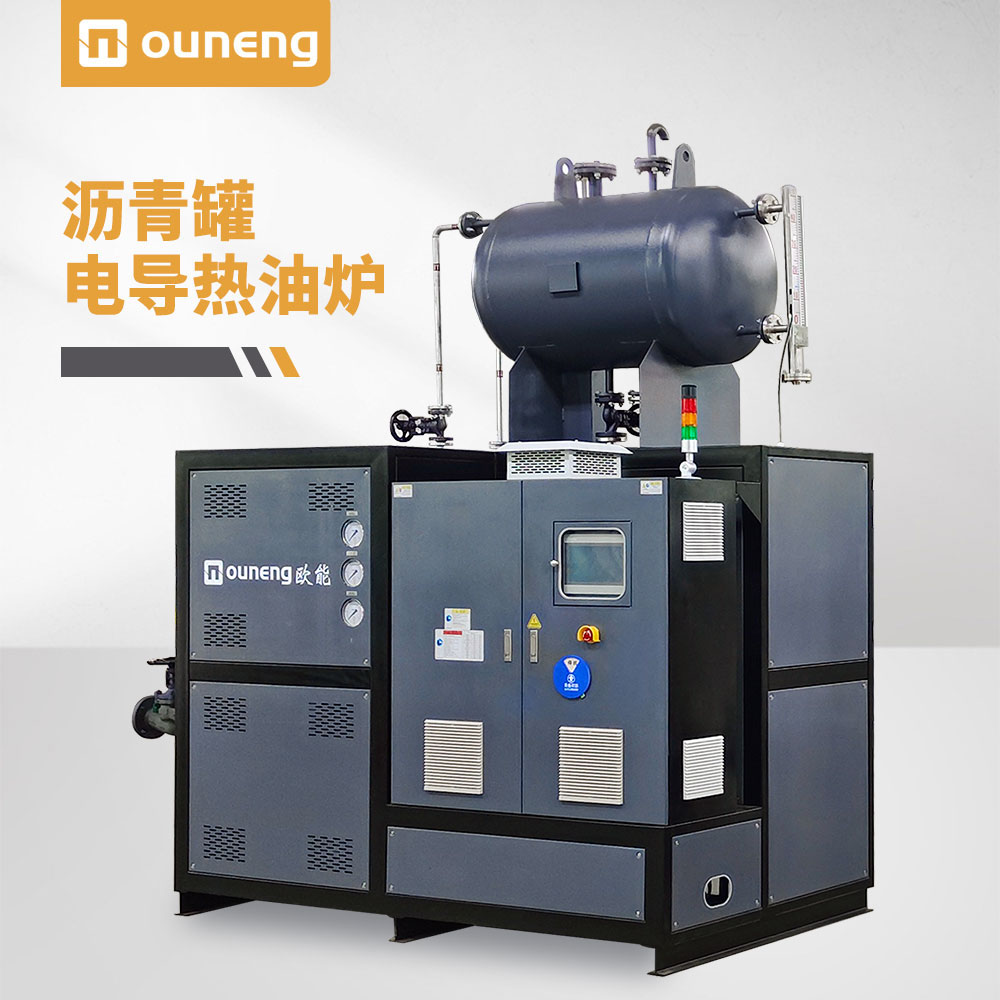
采用導熱油“面加熱”,消滅溫差死角:通過在模頭內部加工夾套或流道,由外部溫控單元將高溫導熱油泵入其中,進行360°無死角的循環“面加熱”。導熱油能均勻覆蓋整個模頭,將全域溫差嚴格控制在±1℃以內。
PID與PLC智能閉環控制,實現精準鎖定:系統通過高精度傳感器實時監測溫度,數據傳回PLC后,經PID算法瞬間計算,連續、平滑地調節加熱功率。這徹底取代了傳統“通斷式”的粗放控溫,是實現高精度的關鍵。
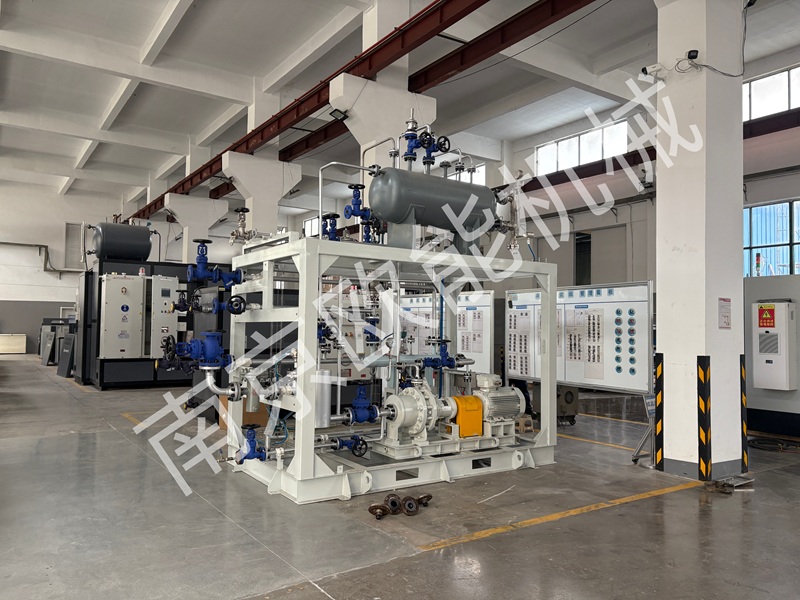
“冷熱一體”雙向調節,主動平衡“剪切熱”:系統內置獨立冷卻單元,能自動進行加熱與冷卻的動態平衡。無論產線負荷如何變化,都能精準抵消“剪切熱”,將溫度牢牢鎖定。
獨立溫控,杜絕“搶熱量”:為模頭配置獨立的溫控單元(TCU),避免與機筒、熔體泵等共用熱源。這能從根本上杜絕熱源互相干擾,實現精準控溫。
保證擠壓造粒機模頭表面溫度均勻,其核心路徑是升級為以導熱油循環加熱為基礎的“面加熱”系統,并集成PID/PLC智能控制與“冷熱一體”雙向調節技術。這套方案能將模頭溫度從“大致可控”提升至±1℃的“精準駕馭”水平,是保障產品質量、提升生產效益的關鍵。以歐能機械(OUNENG)為代表的專業溫控設備制造商,已能提供成熟的模頭高精度控溫解決方案。