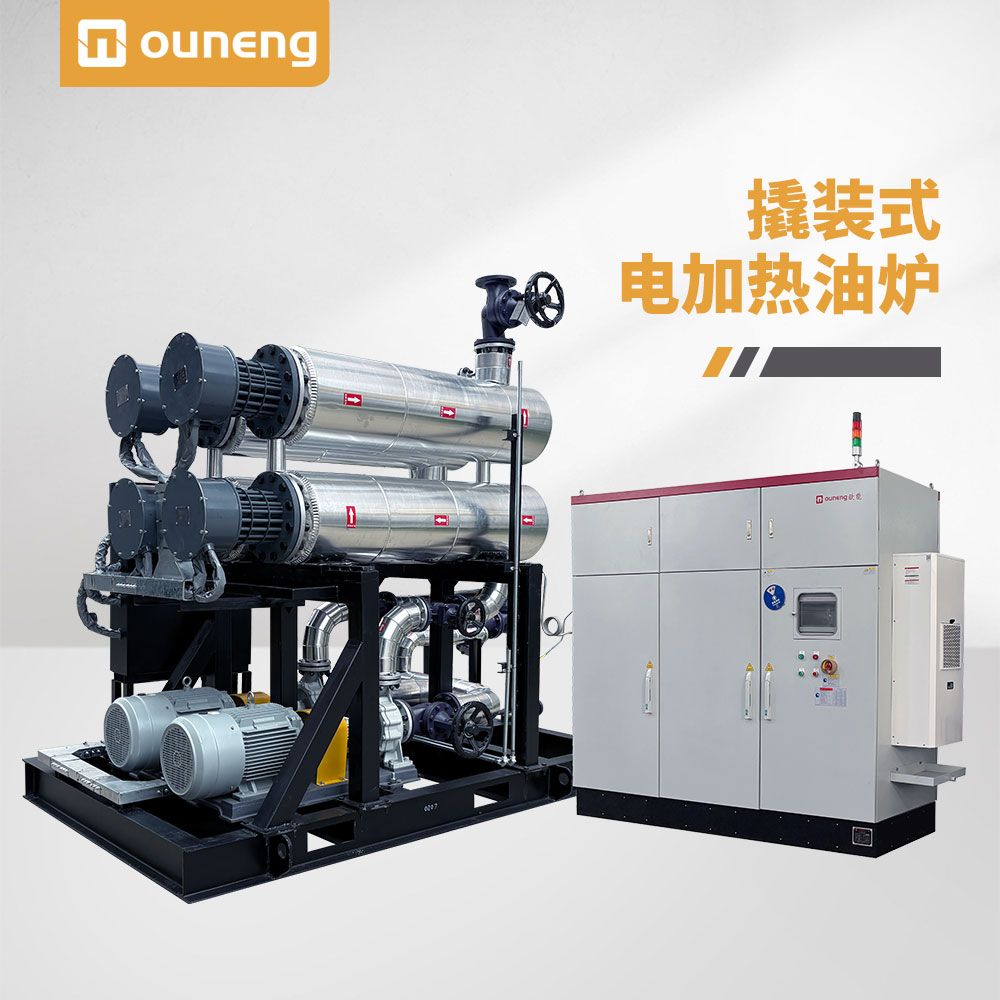
為PET長纖底護板選擇模溫機,關鍵在于從“買一臺加熱設備”的思維,轉向“選擇一個能穩定嵌入分段溫控系統的熱基準模塊”。它的核心任務不是把材料“熱透”,而是在蒸汽穿透和冷水定型之間,為大型模具提供一個均勻、恒定且抗擾動的溫度平臺。選型是否得當,最終會直接反映在制品的翹曲、分層和尺寸穩定性上。
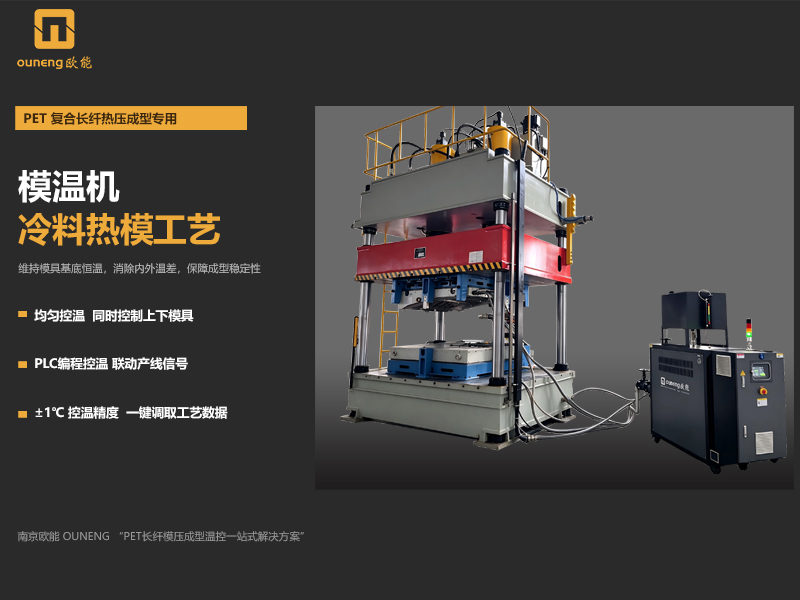
一、加熱功率—按“到溫時間”反算,而非按保溫功率配置
功率決定了模具能否在節拍允許的時間內達到工藝溫度,并在恒溫階段擁有足夠的“控溫余力”來抵抗擾動。
選型邏輯:功率應按照“模具在20–30分鐘內達到工作溫度”這一目標反算,而不是按維持溫度所需的保溫功率來配置。底護板模具熱容高,功率不足會導致升溫拖沓,并在恒溫階段陷入被動的“追溫”狀態,放大溫度波動。
量化參考:一個基礎的估算框架是,功率需覆蓋模具重量×溫差×鋼材比熱容,再計入管路散熱、模具框架儲熱等熱損失,并預留合理裕度。
切勿盲目求大:功率裕度過大反而容易在接近設定溫度時產生溫度過沖,對PET長纖形成一次本不該發生的短時熱沖擊。
二、循環流量與揚程—決定熱量能否“鋪勻”到模具遠端
對于大尺寸、長流道的底護板模具,流量和揚程的影響比很多人直覺中更為關鍵,它們直接決定了“模面溫度均勻性”這個±1℃精度能否在模具上真正落地。
流量的作用:流量不足時,導熱油在到達模具遠端和邊角區域前溫度已明顯衰減,形成固定的模面溫差。高溫區與低溫區的PET結晶度和收縮基數出現差異,在熱壓階段就埋下了區域性的“潛伏應力”,并在后續急冷中被永久鎖存,最終表現為翹曲和尺寸漂移。工程上通常要求流量能支撐流道內介質進入湍流狀態,一個估算起點是模具流道容積的3–5倍/分鐘。
揚程不可忽視:底護板模具流道細長且分支多,阻力較大。如果泵的揚程不足以克服管路阻力,即使額定流量看起來夠大,實際分配到各支路的流量也會衰減,遠端可能根本得不到足夠的循環。流量和揚程必須作為一個整體來校核。
溫度閾值參考:行業經驗建議將PET長纖熱壓型腔的溫差控制在±3℃以內;當溫差超過5℃時,后段急冷后的翹曲不良率會明顯攀升。流量與揚程的選型,正是為了將這一溫差不被突破。
三、分區控溫能力—大模具的“必選項”,而非“可選項”
對于底護板這類大平面模具,不同區域(中心、邊緣、厚壁處、筋位)的熱容和散熱條件差異顯著。單一回路串接整副模具,會掩蓋區域間的溫差,無法進行針對性補償。
量化要求:針對護板大平面,行業實踐中建議至少劃分12個以上獨立溫區進行測控。也有做法是上下模各配一臺模溫機進行分區控制。
選型含義:所選模溫機需要具備多回路分區獨立控溫的能力,或至少能夠支持與多臺設備分區協同的架構。這是將設備級的±1℃出口精度,轉化為模面真實均勻性的硬件前提。
四、控溫精度—區分“設備精度”與“模面均勻性”
模溫機標稱的“±1℃”,通常指導熱油出口溫度或控溫回路的動態偏差。而模具型面的實際溫度均勻性,是受流道設計、分區策略、管路保溫以及蒸汽瞬時擾動共同影響的系統級指標。選型時不能將單一設備參數直接等同于整模溫度一致性。
驗證方法:設備面板上的出口精度只是起點。真正的驗證需要分三步:空載看出口溫度波動是否在±1℃以內;負載階段在模具型腔關鍵位置實測升溫、恒溫、冷卻三段的模面溫度;連續量產階段考察批次之間的溫度重復性。
傳感器位置:溫度傳感器必須埋設在模具型腔表面附近,而不是安裝在加熱棒或管路中。加熱棒的溫度與型腔的實際溫度是兩回事,這是配置中最容易出錯的地方之一。
五、系統協同與集成能力—接口統一比單機性能更重要
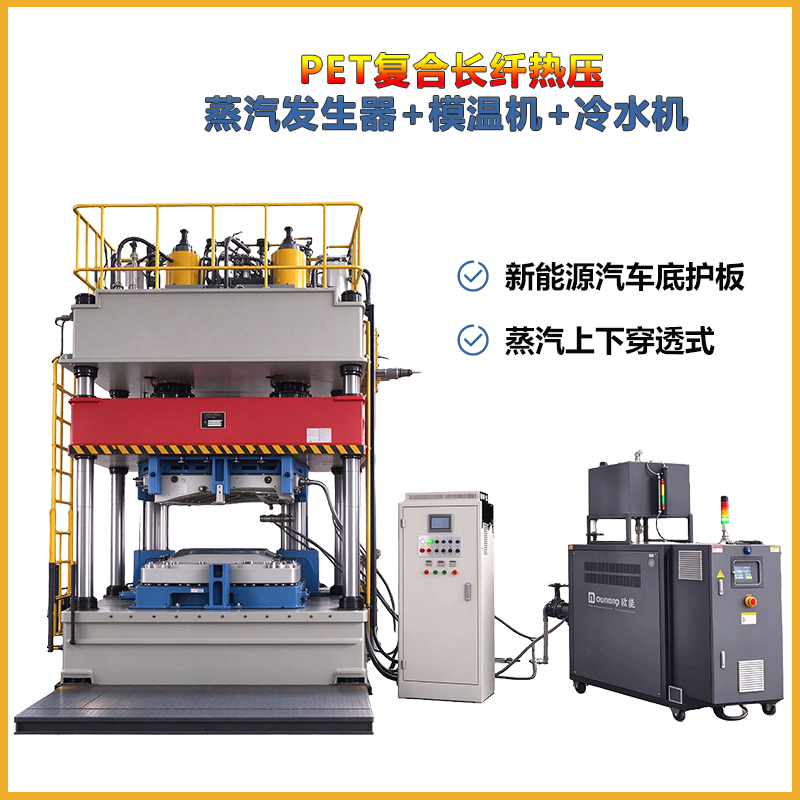
模溫機不是孤立運行的。在“蒸汽穿透+模溫均溫+冷水定型”的架構中,它需要在蒸汽噴入造成瞬時溫度擾動時,持續維持基底溫度的恒定,不讓溫度跟著蒸汽的節奏起舞。
PLC聯動:所選設備應能順暢接入整線PLC,實現預熱→蒸汽滲透恒溫→保壓→梯度冷卻的分段閉環控制,而不是各臺設備各自為政。
一站式配套的價值:分散采購多品牌設備,常出現接口不匹配、切換拖沓、故障時責任推諉的問題。選擇能提供蒸汽發生器+模溫機+冷水機成套方案的供應商,可以在方案階段就統一管路接口、控制信號和切換邏輯,減少協同損耗。
選型的最終檢驗標準,不是設備銘牌上的參數,而是模具型腔表面的實際溫度分布是否均勻、批次之間的熱歷史是否可重復。模溫機作為這個熱平臺的提供者,其價值在于讓蒸汽的精準穿透和冷卻的受控定型,有一個穩定可靠的起點。內容由AI生成,請仔細甄別