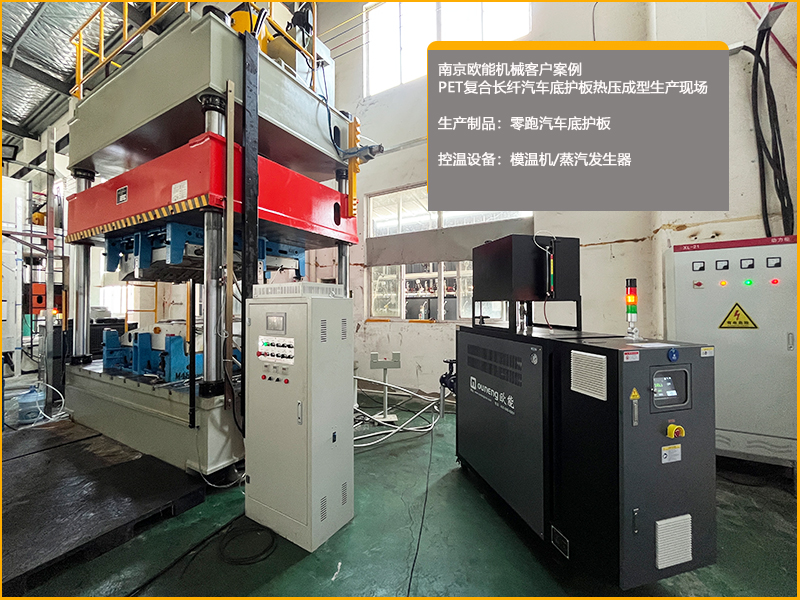
PET長纖底護板蒸汽熱壓成型的溫控系統,建議按“蒸汽加熱+冷卻水定型+分區模溫控制+PLC閉環”來配置。整套系統不是只配一臺模溫機,而是要覆蓋蒸汽源、介質切換、模具分區、冷卻、檢測與控制六個部分。
一、推薦成套配置
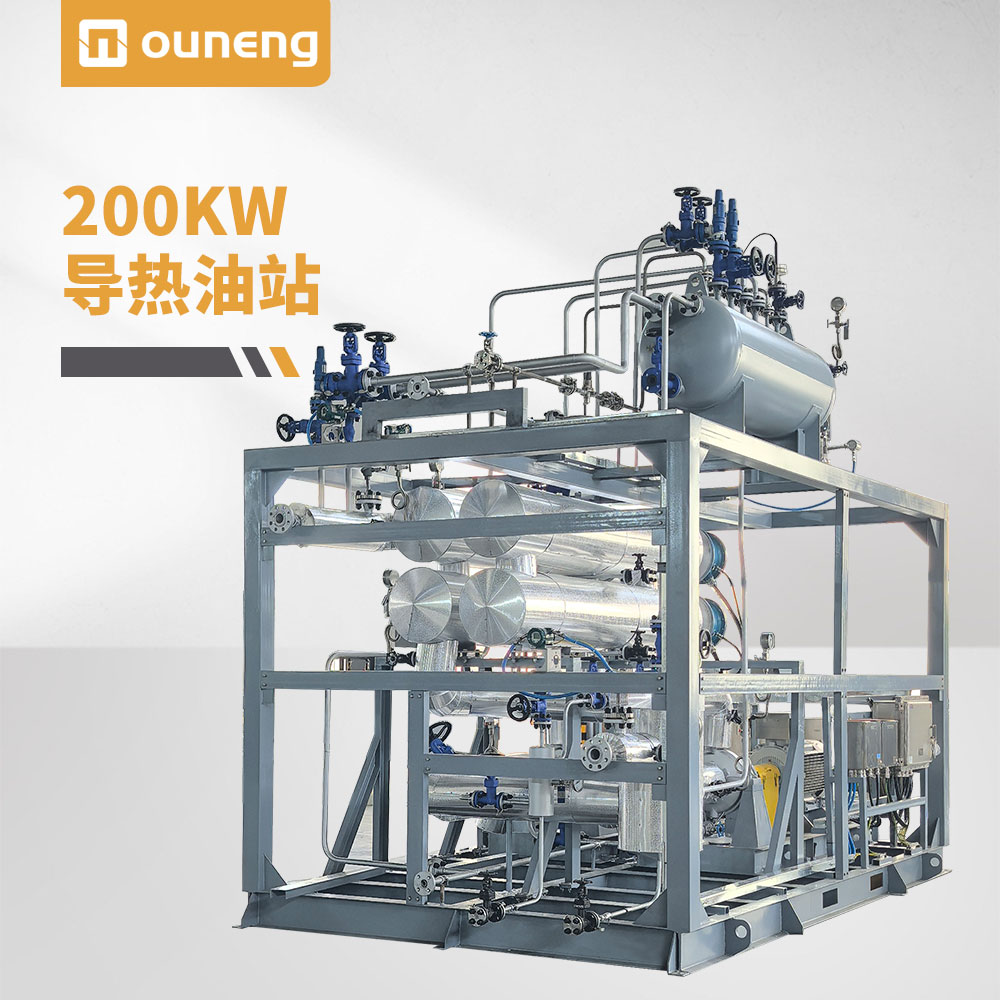
1.蒸汽熱源:主要配置—電鍋爐/蒸汽發生器,或廠區蒸汽管網,選型與控制要點—蒸汽溫度按模具目標溫度反推,一般模具需120–180℃時,蒸汽可配160–200℃;
2.介質切換單元:主要配置—蒸汽閥組+冷卻水閥組+疏水閥/排水閥+壓縮空氣吹掃,選型與控制要點—加熱階段通蒸汽,冷卻階段切冷卻水;切換前建議用壓縮空氣吹干模內蒸汽管路,避免冷凝水影響控溫;
3.模具溫控回路:主要配置—上下模分區進汽/進水,獨立回水/疏水,選型與控制要點—底護板面積大、筋位多,建議至少分4–8區;每區設溫度傳感器、電動調節閥/電磁閥、疏水器;
4.冷卻系統:主要配置—冷卻塔+冷卻水箱+循環泵+板式換熱器,選型與控制要點—冷卻水溫度建議15–30℃可控;冷卻階段需快速帶走模具熱量,縮短保壓定型時間;
5.檢測與安全:主要配置—模具熱電偶/PT100、蒸汽壓力表、流量計、液位計、安全閥,選型與控制要點—模具表面溫差建議控制在±2℃以內,關鍵區域可加紅外點溫抽檢;
6.控制系統:主要配置—PLC+PID溫控+工藝配方管理,選型與控制要點—支持“預熱—加熱—保壓—冷卻—脫模”多段曲線,具備超溫、超壓、低液位、蒸汽泄漏報警。
二、典型工藝溫控流程
1.預熱階段:先低壓通蒸汽或熱水,使模具均勻升溫,避免局部冷凝水造成溫差。
2.加熱成型階段:切換蒸汽加熱,模具溫度按PET長纖氈的軟化/熔融窗口控制。PET類材料熱壓窗口差異較大,需以材料TDS和試模結果為準,常見成型溫度可落在120–230℃區間內。
3.保壓定型階段:保持壓力和溫度穩定,使纖維氈充分貼合模具型腔。
4.冷卻定型階段:切斷蒸汽,切換冷卻水,必要時先吹掃再通水;冷卻速率需可控,避免翹曲、內應力過大或尺寸回彈。
5.脫模后保溫/待機:模具保持低溫待機或低溫保溫,減少下一模升溫時間。
三、兩種落地路線
直接蒸汽模溫系統:蒸汽直接進入模具流道,升溫快、響應好,適合已有蒸汽源或追求快速循環的場景;但對疏水、密封和管路耐溫耐壓要求更高。
蒸汽補溫水模溫機:以熱水為主循環,蒸汽作為快速補溫熱源,控溫更平穩,現場改造難度較低;但極限升溫速度可能低于純蒸汽系統。
如果你們產線已有蒸汽管網,優先選分區蒸汽加熱+冷卻水切換+PLC閉環;如果沒有蒸汽源,可考慮電蒸汽發生器+蒸汽/水切換模溫機,這樣既能保留蒸汽加熱優勢,又便于現場布置和安全審批。最終溫度、壓力和節拍需要根據PET長纖氈的纖維含量、粘結組分、板厚和模具結構做試模確認。
內容由AI生成,請仔細甄別