擠壓造粒機(jī)非常需要選配適配的導(dǎo)熱油電加熱器,而且選型是否得當(dāng),直接關(guān)系到產(chǎn)品質(zhì)量與生產(chǎn)的穩(wěn)定性。對(duì)于現(xiàn)代擠壓造粒工藝,尤其是對(duì)溫度均勻性要求高的場景,它已經(jīng)從“可選項(xiàng)”變成了實(shí)現(xiàn)精密溫控的“核心項(xiàng)”。
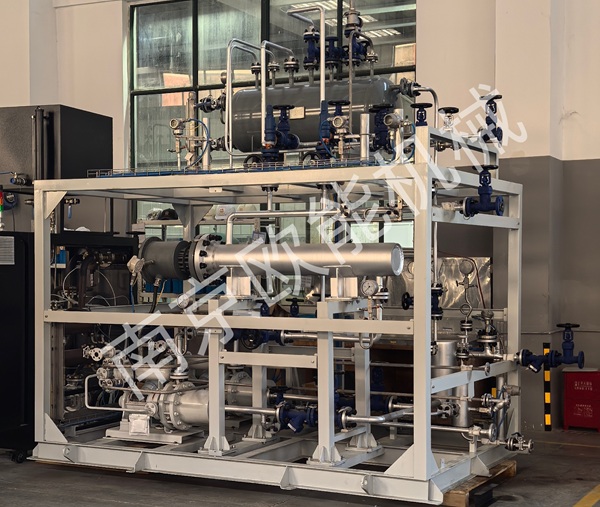
一、擠壓造粒配套導(dǎo)熱油加熱器核心適配參數(shù)
1.工作溫度與導(dǎo)熱油匹配
先確認(rèn)造粒工藝最高溫度(PP/PE改性、POE、PET等各不相同),設(shè)備最高出油溫度要低于導(dǎo)熱油允許油膜溫度20~30℃;250℃以上連續(xù)生產(chǎn)優(yōu)先合成導(dǎo)熱油,防止油膜過熱裂解結(jié)焦。
2.加熱功率(含10~15%余量)
要算兩套熱負(fù)荷:冷態(tài)啟動(dòng)升溫功率+穩(wěn)態(tài)維持功率,不能只看造粒機(jī)主機(jī)大小。
擠壓造粒有螺桿剪切內(nèi)生熱,很多工況不是只需要加熱,還需要**冷熱一體冷卻回路**,抵消剪切熱,穩(wěn)定熔體溫度,這是普通單純加熱型導(dǎo)熱油爐容易踩坑的地方。
3.循環(huán)泵流量+揚(yáng)程(非常關(guān)鍵)
很多選型失敗問題不在功率,而是泵流量、揚(yáng)程不匹配管路與夾套阻力。
要統(tǒng)計(jì):機(jī)筒各區(qū)、熔體泵、模頭、換網(wǎng)器油路總?cè)莘e、管路長度、彎頭數(shù)量;油流量不足會(huì)造成局部過熱、各區(qū)溫差大。多段獨(dú)立控溫(機(jī)筒多區(qū)+模頭),建議多回路獨(dú)立PID,每一路單獨(dú)溫控,避免相互干擾。
4.加熱管表面負(fù)荷
擠壓造粒長期連續(xù)運(yùn)行,加熱管表面負(fù)荷建議控制3~5W/cm2,不能用普通電加熱器高表面負(fù)荷,否則導(dǎo)熱油邊界層超溫、快速結(jié)焦堵塞油路,縮短油品與設(shè)備壽命。
5.安全聯(lián)鎖與防爆
石化、聚烯烴、POE/EVA造粒現(xiàn)場,屬于危險(xiǎn)區(qū)域,需要防爆型導(dǎo)熱油電加熱器;標(biāo)配:超溫、低流量、低壓、膨脹罐液位、泵聯(lián)鎖停機(jī),防止干燒。大功率(>100kW)導(dǎo)熱油爐屬于特種設(shè)備,需要特檢資質(zhì)、報(bào)驗(yàn)資料。
二、適配選型2種方案
1.多回路獨(dú)立TCU(模溫機(jī)式導(dǎo)熱油單元)
適合:雙螺桿改性造粒、PET、PVC、POE,機(jī)筒+熔體泵+模頭分開控溫,冷熱一體,PID±1℃,精準(zhǔn)抵消剪切熱,顆粒品質(zhì)穩(wěn)定,是改性造粒主流方案。
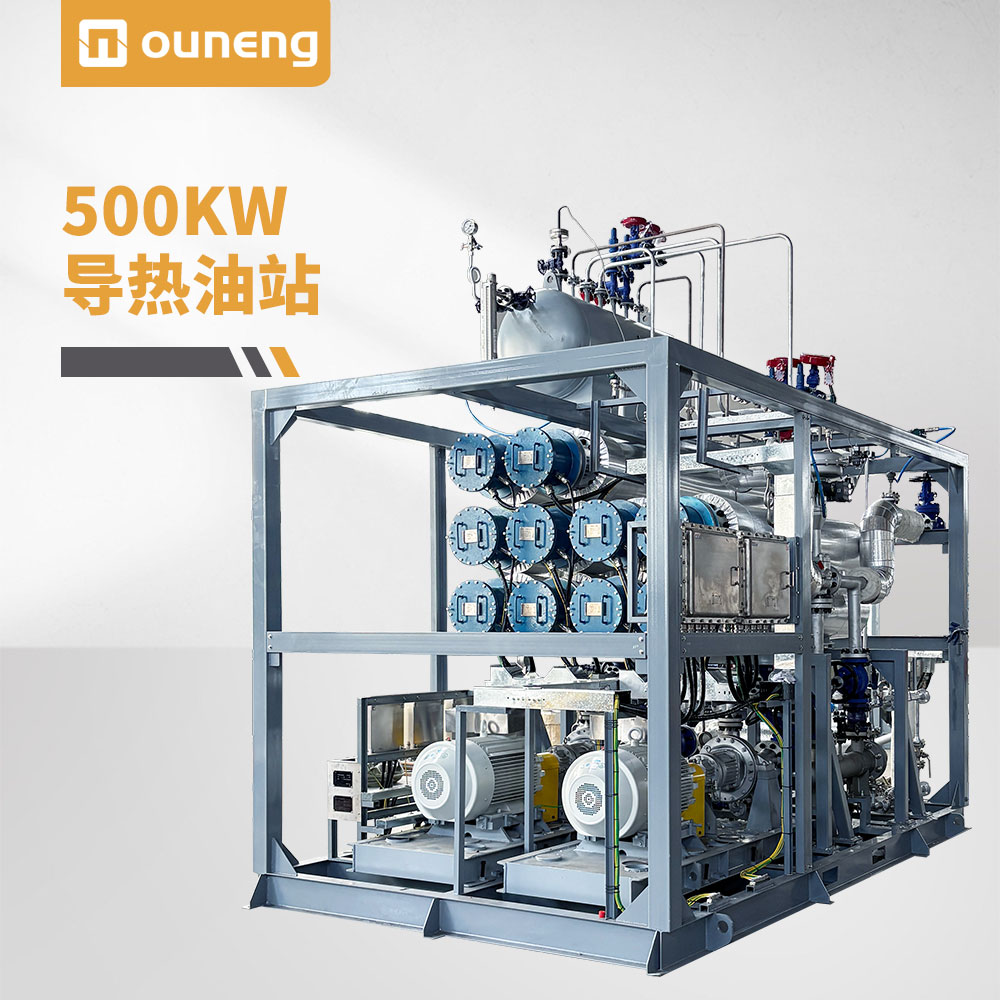
2.集中式撬裝導(dǎo)熱油電加熱爐
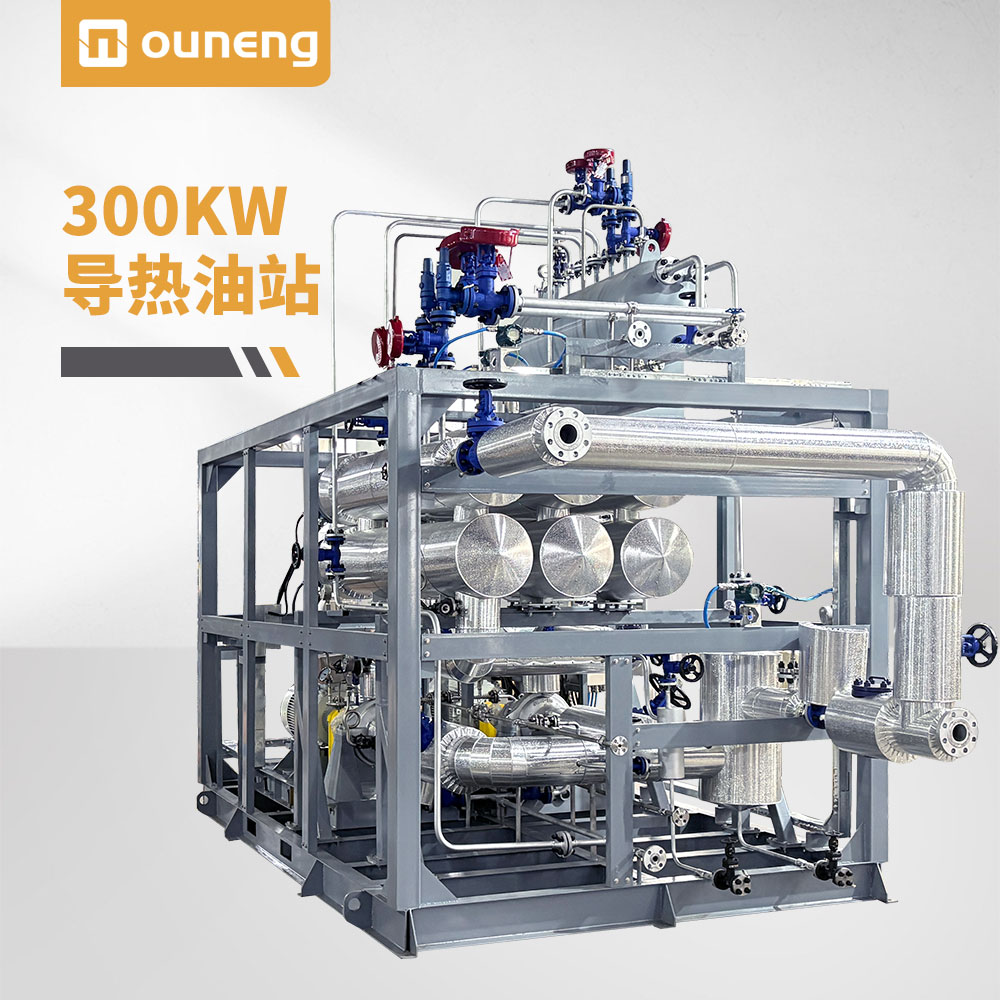
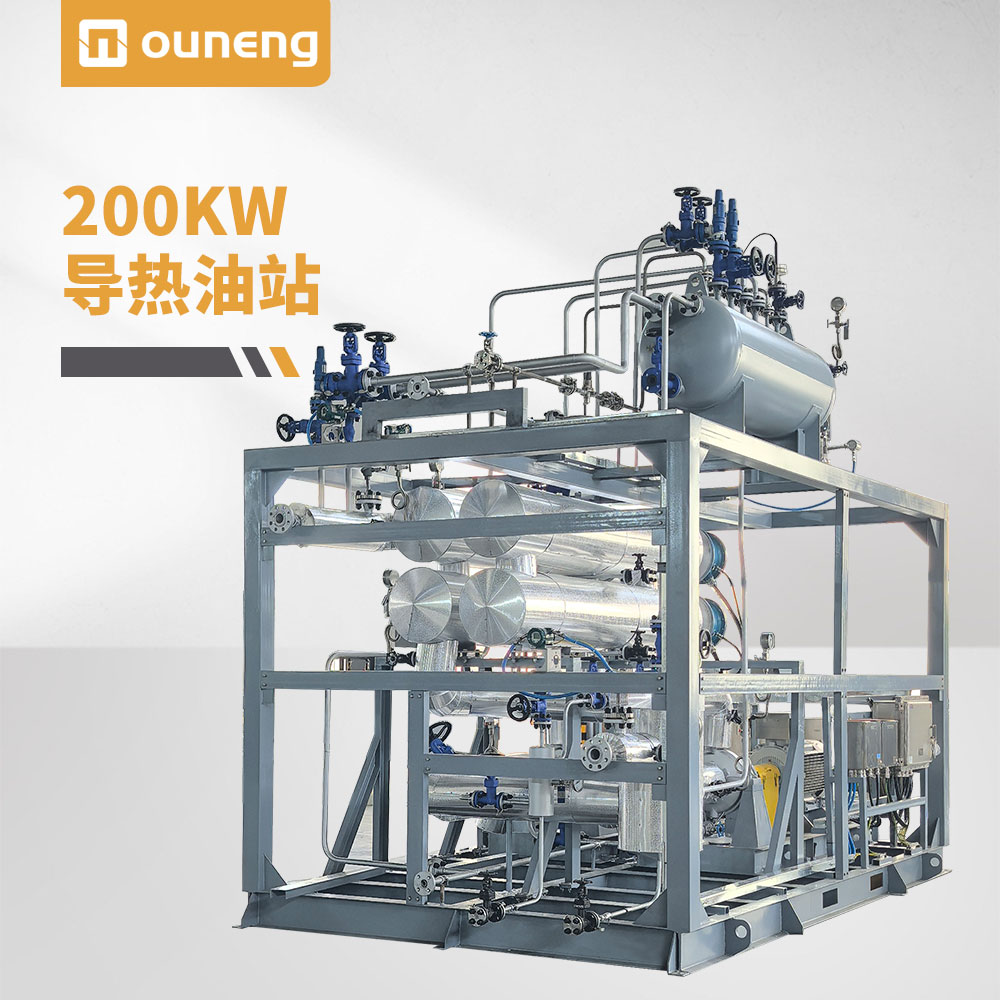
適合:大型聚烯烴擠壓造粒機(jī)組,統(tǒng)一熱源,再分多路分配到各個(gè)換熱夾套,適合超大產(chǎn)能連續(xù)生產(chǎn)線,需要做管路水力計(jì)算。
三、選型容易踩坑的點(diǎn)
只看功率,忽略循環(huán)泵流量揚(yáng)程,油路循環(huán)差,局部過熱,導(dǎo)熱油很快碳化;
選用只有加熱、不帶冷卻的導(dǎo)熱油爐,螺桿剪切熱量散不掉,溫度失控,物料降解;
單一路熱源帶多段機(jī)筒,各區(qū)溫度互相拉扯,模頭與機(jī)筒溫差大,出料不穩(wěn)定;
表面負(fù)荷設(shè)計(jì)過高,短期能用,幾個(gè)月就結(jié)焦堵管,停產(chǎn)清洗。
為擠壓造粒機(jī)選配導(dǎo)熱油電加熱器,關(guān)鍵在于根據(jù)具體的加工物料、設(shè)備部件和產(chǎn)能要求,精準(zhǔn)匹配溫度等級(jí)、加熱功率、循環(huán)流量及安全配置。建議在選型時(shí),帶著詳細(xì)的工藝參數(shù)(如物料種類、目標(biāo)溫度、設(shè)備規(guī)格、升溫時(shí)間要求)與專業(yè)的溫控設(shè)備供應(yīng)商進(jìn)行溝通,以獲得量身定制的方案。
內(nèi)容由AI生成,請(qǐng)仔細(xì)甄別
 關(guān)注歐能
 客服微信
